 0086-15068518279 (중국어)/001-5416026691 (영어)


 en
평가할 때 CNC 원통연삭기 , 우선순위를 정해야 할 가장 중요한 기능은 다음과 같습니다. 서브미크론 포지셔닝 정확도, 정적 및 동적 기계 강성, 정교한 CNC 제어 시스템 복잡한 보간을 관리할 수 있습니다. 고성능 기계는 표면 조도(Ra)를 0.1μm ~ 0.4μm 엄격한 치수 공차를 유지하면서 일관되게 ±0.001mm . 기본 사양 외에도 고해상도 피드백 스케일, 열적으로 안정적인 주조 및 직관적인 대화형 프로그래밍의 통합은 표준 그라인더와 고정밀 생산 자산의 차이를 정의합니다.
구조적 완전성 및 열 안정성
정밀 연삭 작업의 기초는 머신 베드입니다. 안정적인 기반이 없으면 모든 전자적 보상은 기계적 결함에 대한 "반창고"일 뿐입니다.
베이스의 감쇠 특성
현대 CNC 원통연삭기s 자주 활용한다 Granitan®(폴리머 콘크리트) 또는 고급 Meehanite 주철 . 폴리머 콘크리트는 최대 10배 향상된 진동 감쇠 이는 경면 마감을 달성하고 휠 수명을 연장하는 데 필수적인 기존 회주철보다 높습니다. 연삭 공정 중 진동으로 인해 채터 마크가 발생하는데, 이는 항공우주 또는 의료 제조와 같은 고정밀 산업에서 부품 불량의 주요 원인입니다.
열변위 제어
분쇄하면 상당한 열이 발생합니다. 찾아야 할 주요 특징은 대칭 디자인 머신 베드와 헤드스톡의 모습입니다. 이렇게 하면 열팽창이 균일하게 발생하여 중심선 정렬에 미치는 영향이 최소화됩니다. 또한 다음 기능을 갖춘 기계를 찾으십시오. 냉각 냉각수 시스템 스핀들 하우징과 베드를 순환하여 내부에서 일정한 작동 온도를 유지합니다. ±0.5°C 주변 환경의.
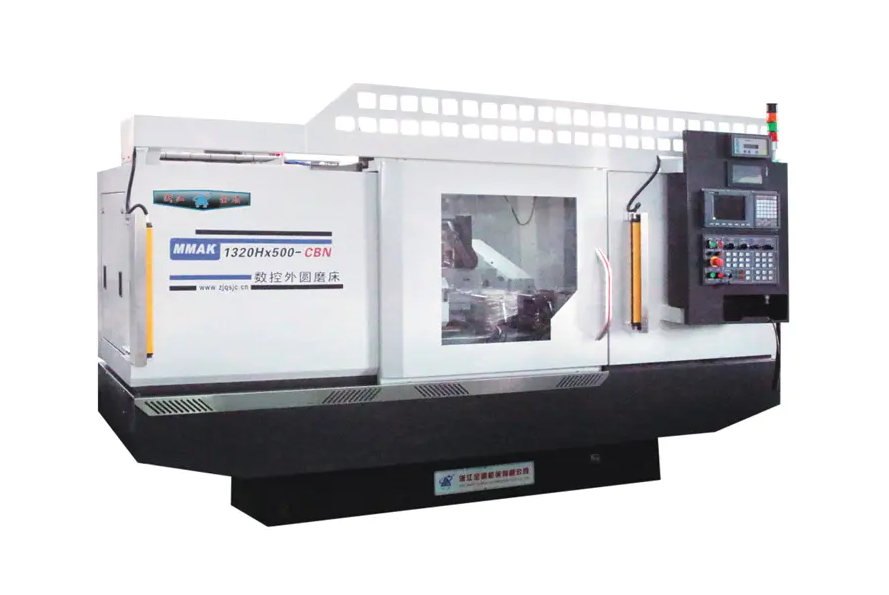
고정밀 스핀들 시스템
휠헤드 스핀들은 연삭기의 핵심입니다. 회전 정확도는 공작물의 진원도와 표면 품질을 직접적으로 결정합니다.
정역학 대 롤링 요소 베어링
유체정역학 베어링과 고정밀 감마(구름) 베어링 중에서 선택해야 합니다. 정수압 스핀들 얇은 기름막 위에 샤프트를 띄워서 금속 대 금속 접촉 제로 그리고 거의 무한한 삶. 뛰어난 런아웃 정확도를 제공합니다(종종 0.0001mm ). 반대로, 강성과 유지 관리 용이성이 우선시되는 고속 응용 분야에는 고정밀 세라믹 볼 베어링이 선호됩니다.
작업 헤드의 다양성
Universal의 주요 기능 CNC 원통연삭기s 는 회전 작업대(B축) . 다음이 주도하는 워크헤드를 찾아보세요. 직접 구동 모터 . 직접 구동은 기어나 벨트의 백래시를 제거하여 고해상도 C축 보간이 가능합니다. 이는 "비원형" 연삭(예: 캠, 펀치 또는 편심 샤프트)에 매우 중요합니다.
| 특징 | 정유압 베어링 | 정밀 롤링 베어링 |
|---|---|---|
| 런아웃 정확도 | < 0.1μm | 0.5~1.0μm |
| 진동 감쇠 | 우수 | 보통 |
| 유지보수 | 낮음(마모 없음) | 교체 필요 |
CNC 제어 및 프로그래밍 소프트웨어
기계의 지능은 제어 시스템에 있습니다. 그라인더의 성능은 이를 구동하는 소프트웨어만큼만 가능합니다.
대화형 인터페이스
고급 CNC 그라인더 기능 대화형 프로그래밍 인터페이스 . 이를 통해 작업자는 수동으로 G 코드를 작성할 필요 없이 부품 치수, 재료 유형 및 원하는 마감 처리를 GUI에 직접 입력할 수 있습니다. 이렇게 하면 설정 시간이 최대로 단축됩니다. 50% 복잡한 부품의 경우. 내장된 소프트웨어를 찾으세요. 충돌 모니터링 초기 실행 중에 고가의 스핀들과 공작물을 보호합니다.
리니어 모터 기술
높은 동적 애플리케이션의 경우, X 및 Z 축의 선형 모터 기존 볼스크류보다 우수합니다. 선형 모터는 더 높은 가속도를 제공하고 기계적 백래시를 제거합니다. 고해상도 유리 스케일과 결합하는 경우(예: 0.05μm 분해능 ), 기계는 장기간 사용에 걸쳐 볼 스크류가 일치하지 않는 위치 결정 반복성을 달성할 수 있습니다.
자동 드레싱 및 공정 중 측정
일관된 대량 생산을 달성하려면 CNC 원통형 그라인더가 휠 마모와 부품 차이를 자동으로 보정할 수 있어야 합니다.
- 자동 휠 드레싱: CNC는 다이아몬드 디스크나 단일 포인트 드레서를 활용하여 드레싱 주기를 제어해야 합니다. 고급 시스템에는 다음이 포함됩니다. 음향 방출(에이E) 센서 드레서와 휠 사이의 "첫 번째 접촉"을 감지하여 제거되는 연마재의 양을 최소화하고 휠 수명을 연장합니다.
- 공정 중 측정: 측정 프로브 또는 "점프온" 게이지를 사용하면 CNC가 부품을 측정할 수 있습니다. 갈아지는 동안 . 시스템은 열 드리프트 또는 휠 편향을 보상하기 위해 실시간 데이터를 기반으로 최종 분쇄 피드를 자동으로 조정하여 배치의 모든 부품이 동일하도록 보장합니다.
- 간격 제어: 이 기능은 AE 센서를 사용하여 휠이 작업물에 닿으려고 하는 시점을 감지하여 기계가 빠른 접근에서 미세 이송으로 즉시 전환할 수 있도록 하여 "에어 그라인딩"을 제거하고 사이클 시간을 다음과 같이 단축합니다. 10% ~ 20% .
다중 휠 구성 및 범용 기능
유연성은 주요 트렌드입니다. CNC 원통형 연삭 특히 다양한 부품 형상을 다루는 작업장에 적합합니다.
터렛 휠헤드
다음이 장착된 기계를 찾아보세요. 자동 선회 휠헤드(터렛) . 이러한 터렛에는 여러 개의 휠(예: 외부 연삭용 휠, 내부 연삭용 휠, 평면 연삭용 휠)을 보유할 수 있습니다. CNC 제어 B축 터렛 높은 반복성으로 필요한 위치로 회전할 수 있습니다(예: ±1각초 ), 부품을 한 번에 완전히 마무리할 수 있습니다. 단일 설정 . 이는 부품을 다시 클램핑할 때 발생하는 오류를 제거합니다.
내부 연삭 장치
주요 초점이 OD(외경) 연삭이거나 스윙 다운 또는 터렛 장착인 경우에도 내부 연삭(ID) 스핀들 는 significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
환경 및 안전 기능
고속 연삭은 기계 설계에 따라 관리되어야 하는 미세한 안개와 잠재적인 위험을 생성합니다.
- 전체 인클로저: 고품질 CNC 그라인더는 절삭유 스프레이와 연삭 먼지를 담기 위해 완전히 밀봉되어야 합니다. 이는 단지 청결함만을 위한 것이 아닙니다. 그것은 필수적이다 통합 미스트 추출 시스템 효과적으로 일하기.
- 화재 진압 시스템: 고정밀 마감을 위해 유성 절삭유를 사용하는 경우 통합된 CO2 또는 건조 화학 화재 진압 시스템 는 mandatory safety feature.
- 인체공학적 로딩: 수동 또는 반자동 로딩의 경우 테이블 높이와 도어 여유 공간이 있어 쉽게 접근할 수 있어야 합니다. 완전 자동화된 생산을 위해서는 기계가 다음과 같아야 합니다. "로봇 준비" 표준화된 인터페이스(예: Profibus 또는 이더넷)와 자동화된 도어를 갖추고 있습니다.
선택을 위한 최종 체크리스트
선택을 완료할 때 가장 까다로운 부품 요구 사항에 대해 다음 사양을 확인하십시오.
- 센터 간 최대 거리: 가장 긴 부분에 대해 20%의 버퍼를 확보하십시오.
- 스윙 오버 테이블: 가장 큰 직경 부분과 게이지의 여유 공간이 편안하게 맞는지 확인하십시오.
- 휠 직경: 큰 휠(예: 500mm)은 작은 휠보다 수명이 더 길고 표면 속도를 더 잘 유지합니다.
- CNC 해상도: 찾아보세요 0.0001mm 제어 소프트웨어의 증가 기능.
- 심압대 디자인: A 미세 조정 가능한 심압대 (테이퍼 수정용)은 장축 정밀도에 필수적입니다.


