 0086-15068518279 (중국어)/001-5416026691 (영어)


 en
CNC 원통 연삭기를 사용하려면 먼저 공작물을 고정하고 공구를 설정해야 합니다. 그런 다음 CNC 시스템에 가공 프로그램(G-코드)을 입력하거나 호출합니다. 제어판을 통해 연삭 휠 속도, 이송 속도 및 냉각 시스템을 켜거나 끕니다. 마지막으로 정밀 연삭을 위한 자동 사이클 모드를 시작합니다. 핵심 작업은 공작물 축과 연삭 휠의 이동 궤적 간의 정확한 일치를 보장하여 미크론 수준의 치수 공차 및 표면 거칠기 요구 사항을 달성하는 것입니다.
CNC 원통 연삭기의 핵심 구성 요소 이해
작동 과정을 살펴보기 전에 정밀 연삭 장비의 기본 구조에 대한 이해가 필수적입니다. 에이 CNC cylindrical grinding machine 주로 베드, 헤드스톡(공작물 회전 구동), 심압대, 연삭 휠 헤드(연삭 휠 장착) 및 중요한 CNC 수치 제어 시스템으로 구성됩니다.
CNC 시스템: X축(연삭 휠 이송)과 Z축(테이블 세로 이동) 사이의 연결을 제어하는 역할을 합니다.
서보 드라이브: 외부 원통 연삭 효과에 직접적인 영향을 미치는 공급 정확도의 안정성을 보장합니다.
CNC 원통형 연삭기의 세부 작동 절차
1. Power-On and Origin Return
전원을 켠 후에는 "제로 복귀" 작업을 수행해야 합니다. 이는 CNC 연삭기가 기계적 좌표계를 설정하여 후속 가공 경로의 절대적인 정확성을 보장할 수 있도록 하기 위한 것입니다.
2. Workpiece Clamping and Alignment
가공물 형상에 따라 센터 홀 서포트 또는 척 클램핑을 선택하십시오. 다이얼 표시기를 사용하여 공작물의 반경 방향 흔들림을 확인하여 회전축의 부드러움을 확인하십시오.
3. 프로그래밍 및 입력
수동 데이터 입력(MDI) 또는 USB 플래시 드라이브를 통해 가공 프로그램을 가져옵니다. The program must include:
- Grinding wheel linear speed settings
- 거친 연삭, 정밀 연삭 및 스파크 없는 연삭을 위한 분할된 피드 매개변수
- 연삭 휠 드레싱에 대한 보정 데이터
4. Tool Setting and Workpiece Coordinate Setting
공구 고정 장치 또는 "스파크 테스트" 방법을 사용하여 연삭 휠과 작업물 표면의 기준 위치를 결정합니다. 이 단계는 CNC 가공의 초기 정확도를 결정합니다.
5. Automatic Machining and Cooling
절삭유 노즐을 시작하고(연삭 지점에 맞춰 정렬) "주기 시작"을 클릭합니다. 작업자는 소음 및 스파크 모니터링을 통해 연삭 공정을 모니터링해야 합니다.
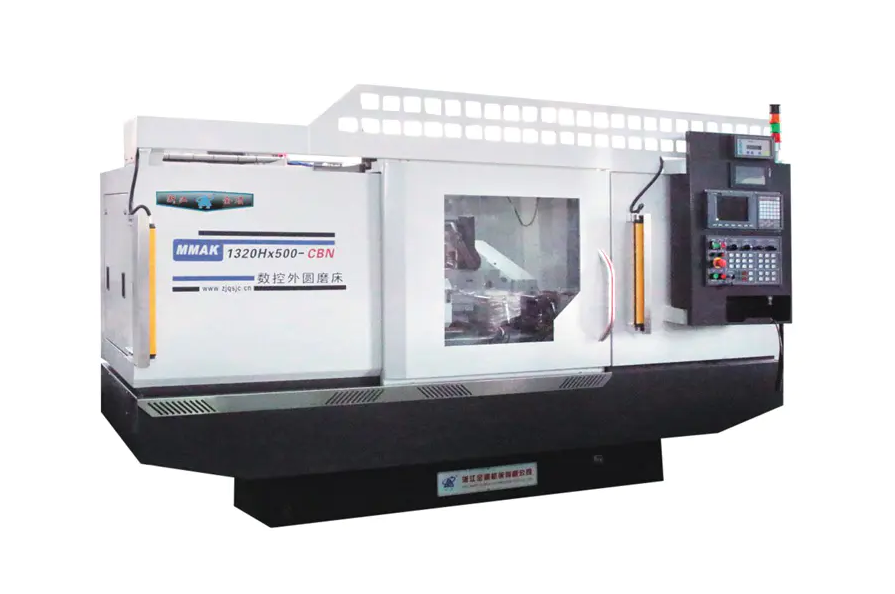
CNC 원통연삭기의 가공품질 향상을 위한 핵심요소
단순히 자동화 프로그램에만 의존하는 것만으로는 부족합니다. CNC cylindrical grinding machines . 서브미크론 정밀 가공을 달성하려면 휠 상태, 열 변형 제어 및 위치 기준점이라는 3차원에서 심층적인 최적화가 필요합니다.
1. 연삭휠 특성의 정밀드레싱 및 유지관리
연삭 휠의 미세 구조는 외부 원통 연삭의 표면 조도를 직접적으로 결정합니다. CNC 시스템은 피드를 제어할 수 있지만 연삭 휠의 둔화 상태를 자동으로 변경할 수는 없습니다.
기술적인 세부사항: 다이아몬드 드레서의 선명도는 유지되어야 합니다. 드레싱 중 세로 이송 속도는 황삭 및 정삭 연삭 요구 사항에 따라 유연하게 조정되어야 합니다. 황삭 드레싱에는 절단 효율을 높이기 위해 더 큰 이송 속도를 사용할 수 있는 반면, 연삭 휠 표면에 미세 연삭 가장자리를 유도하기 위해 정삭에는 매우 작은 이송 속도가 필요합니다.
값: 정기적이고 과학적인 드레싱은 표면 떨림 자국(물결 모양의 선)을 효과적으로 방지하고 연삭 화상의 위험을 크게 줄여줍니다.
2. 동적 열 안정성 및 냉각수 관리
분쇄는 본질적으로 상당한 분쇄 열을 발생시키는 고에너지 제거 공정입니다. 정밀 연삭 장비에서 열 변형은 치수 편차를 초래하는 "숨겨진 킬러"입니다.
기술적인 세부사항: 절삭유는 표면을 냉각시킬 뿐만 아니라 연삭 잔해물을 씻어내고 휠 막힘을 방지합니다. 냉각수 온도가 머신 베드 온도에 맞춰 변동하도록 항온 냉각 시스템을 권장합니다. 동시에 냉각수 노즐 각도는 열 교환을 최대화하기 위해 연삭 영역의 "쐐기 모양 영역"을 정확하게 겨냥해야 합니다.
값: 우수한 열 균형 관리는 공작물의 방사상 열팽창을 효과적으로 제어하여 부품 배치를 연속 가공하는 동안 치수 일관성이 최소 공차 내에서 유지되도록 보장합니다.
3. Physical Datum and Center Hole Integrity
에 대한 CNC cylindrical grinding machines 중심 지지대를 사용하면 공작물의 중심 구멍이 회전 기하학적 데이텀이 됩니다.
기술적인 세부사항: 클램핑하기 전에 공작물 양쪽 끝의 중앙 구멍에 찌그러짐, 산화물 스케일 또는 칩이 있는지 엄격하게 검사해야 합니다. 고정도의 그라운드 센터를 사용하고 접촉면에는 전용 고압 그리스를 도포하는 것이 좋습니다. 중심 구멍의 기하학적 오차가 0.01mm인 경우 회전 배율 이후 공작물 진원도에 반영되는 오차가 기하급수적으로 증가할 수 있습니다.
값: 기준 위치의 청결도와 진원도를 보장하는 것은 높은 동축성과 높은 진원도 가공을 달성하는 기본이며 CNC 시스템의 반복성을 극대화하기 위한 전제 조건이기도 합니다.
안전 예방조치: 자동 분쇄 장비를 작동할 때는 적절한 보호 장비를 착용해야 합니다. 숫돌이 고속으로 회전하는 동안 안전문을 여는 것은 엄격히 금지되어 있으며, 숫돌의 균열 여부를 정기적으로 점검하여 고속 회전 시 폭발 위험을 방지해야 합니다.
CNC 원통형 연삭기를 능숙하게 사용하려면 소프트웨어 프로그래밍에 대한 이해뿐만 아니라 기계 조립 및 공정 매개변수에 대한 민감도도 필요합니다.


